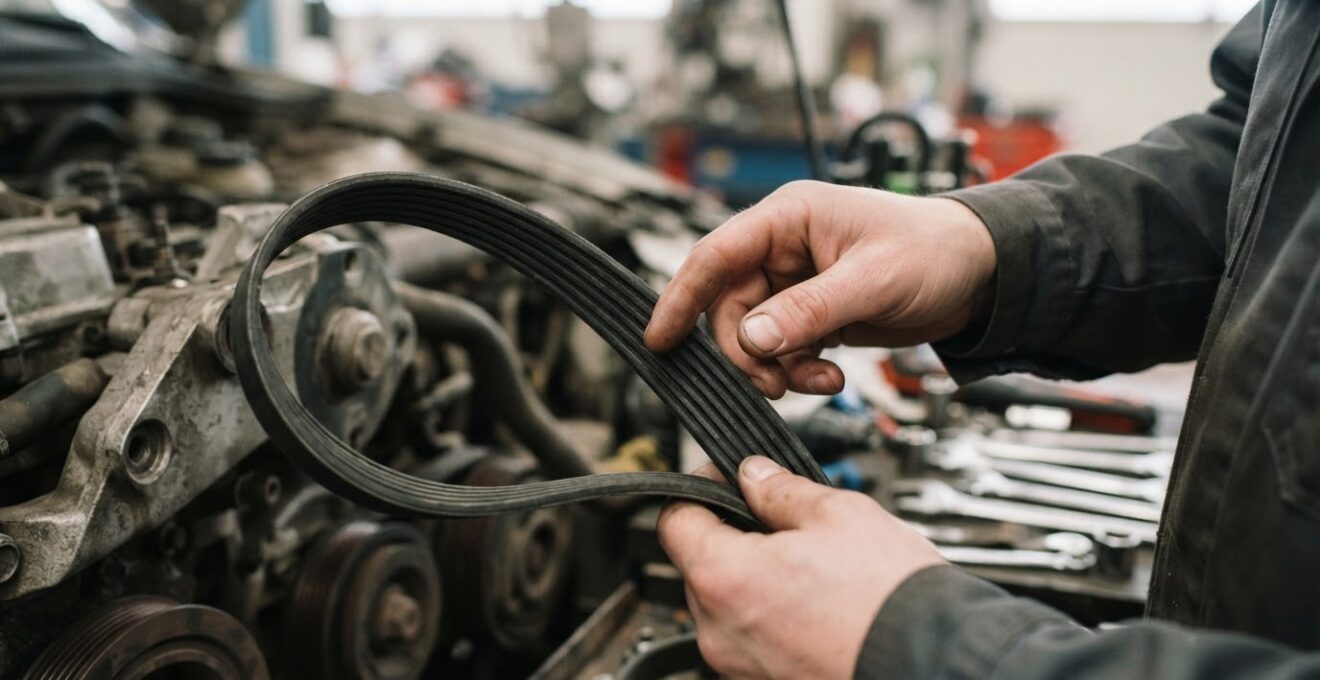
Face à trois devis proposant respectivement de l’EPDM, du polyuréthane et des renforts aramide pour le remplacement préventif de courroies Poly-V sur des machines critiques, comment arbitrer techniquement entre ces matériaux sans subir passivement les arguments commerciaux ? La difficulté provient souvent d’une confusion entre le discours marketing et les propriétés techniques réellement déterminantes selon l’application. Contrairement à une idée répandue, ces matériaux ne constituent pas une échelle qualitative du « standard » au « premium », mais représentent trois réponses distinctes à des contraintes opérationnelles différentes.
Le choix du matériau d’une courroie Poly V repose sur le croisement entre contraintes environnementales (température, agressions chimiques), exigences de précision dimensionnelle et niveau de puissance à transmettre. L’EPDM excelle dans les environnements thermiques et chimiques sévères, le polyuréthane répond aux besoins de stabilité dimensionnelle et de transmissions compactes, tandis que les renforts aramide ou polyester déterminent la capacité de charge indépendamment de l’élastomère de surface.
Cette distinction fondamentale entre le rôle de l’élastomère et celui des renforts internes constitue le premier critère pour éviter un dimensionnement sous-optimal ou un surcoût injustifié.
Trois familles de matériaux au service de la transmission industrielle
Une courroie Poly-V se compose structurellement de trois éléments distincts : l’élastomère de surface (EPDM ou polyuréthane), les renforts textiles internes (aramide, polyester ou fibre de verre) et le traitement de surface. Cette architecture explique pourquoi le choix technique se décompose en réalité en deux décisions complémentaires plutôt qu’en un choix unique de « matériau ».
L’élastomère de surface assure le contact avec les poulies et détermine la résistance aux contraintes environnementales : variations thermiques, agressions chimiques, exposition aux ultraviolets ou à l’ozone. Les renforts textiles internes, eux, garantissent la capacité de transmission de puissance, limitent l’élongation sous charge et conditionnent la stabilité dimensionnelle de la transmission. Confondre ces deux niveaux conduit fréquemment à des spécifications inadaptées.
Historiquement, les courroies Poly-V ont d’abord utilisé le néoprène comme élastomère principal. Le passage massif vers l’EPDM dans les années 1980-1990 a permis d’améliorer significativement la tenue thermique et la résistance à l’ozone, deux facteurs limitants des formulations néoprène. L’émergence du polyuréthane dans les années 2000 a ensuite répondu à une demande croissante pour des applications compactes nécessitant une précision de positionnement maximale, contexte où l’EPDM montrait ses limites en termes d’élongation sous charge.
La norme ISO 9982, transposée en France par l’AFNOR, fixe le cadre technique officiel des courroies striées destinées aux applications industrielles. Elle spécifie les caractéristiques dimensionnelles selon les profils (PH, PJ, PK, PL, PM) et constitue la référence pour les fabricants et utilisateurs européens.
Plutôt que de considérer l’EPDM, le polyuréthane et les renforts aramide comme une progression qualitative, il est plus pertinent de les envisager comme trois outils spécialisés : l’EPDM joue le rôle de couteau suisse pour les environnements hostiles (température, chimie), le polyuréthane agit comme un scalpel de précision pour les transmissions compactes, et l’aramide apporte un renfort structurel pour les hautes puissances. Choisir le bon outil pour le bon usage devient alors l’objectif central.
Pourquoi l’EPDM domine-t-il les applications à contraintes thermiques et chimiques ?
Les mélanges EPDM utilisés pour les courroies Poly-V couvrent une plage de température comprise entre -45 °C et +120 °C en service continu. Cette amplitude thermique constitue un avantage distinctif de l’EPDM par rapport au polyuréthane, dont la plage de fonctionnement est généralement plus restreinte.
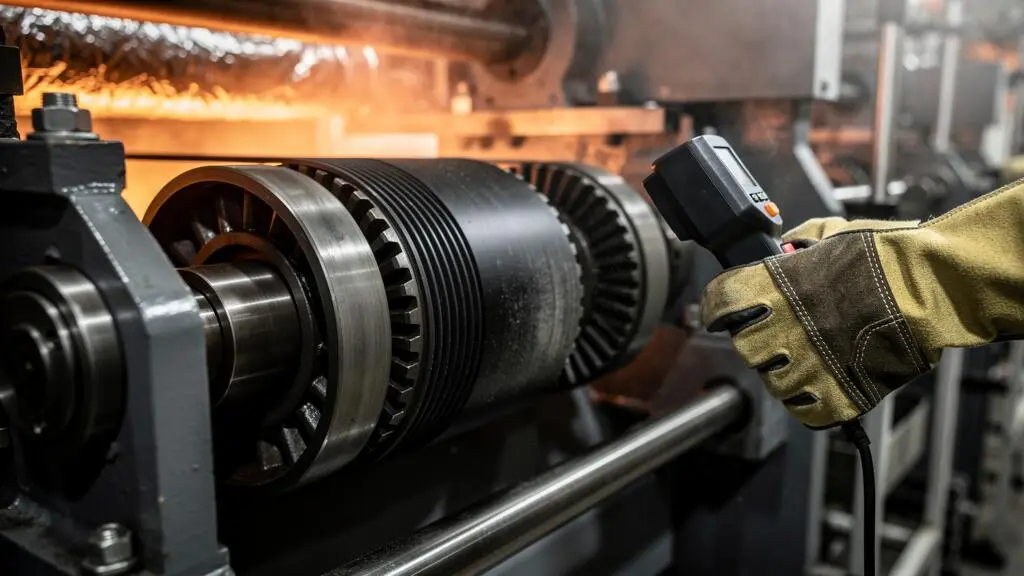
Au-delà de la résistance thermique, l’EPDM présente une excellente tenue aux huiles minérales, à l’ozone, à l’eau chaude et aux agents atmosphériques. L’exposition prolongée aux ultraviolets, facteur de dégradation rapide pour certains élastomères, n’affecte que marginalement les formulations EPDM couramment employées dans les transmissions industrielles. Cette combinaison de propriétés explique pourquoi l’EPDM reste le matériau de référence pour les compresseurs d’air comprimé (fixes et mobiles), les moteurs thermiques auxiliaires et les transmissions installées en environnement extérieur.
Les applications industrielles typiques de l’EPDM comprennent les moteurs thermiques auxiliaires de groupes électrogènes, où la température du compartiment moteur atteint régulièrement 90°C à 100°C, les compresseurs exposés simultanément aux variations climatiques et aux projections d’huile, ainsi que les équipements extérieurs soumis aux cycles gel-dégel et au rayonnement UV direct. Dans ces contextes, la robustesse environnementale de l’EPDM justifie pleinement son positionnement.
L’EPDM présente toutefois des limites mesurables. Son élongation sous charge dépasse celle du polyuréthane, ce qui se traduit par une précision de positionnement moindre sur les transmissions longues ou nécessitant une stabilité dimensionnelle maximale. Les transmissions compactes fonctionnant à haute vitesse, où chaque dixième de millimètre compte pour le maintien de la synchronisation, révèlent rapidement cette faiblesse relative de l’EPDM. Cette caractéristique ne constitue pas un défaut intrinsèque, mais définit simplement le périmètre d’usage optimal du matériau.
En termes de coût total de possession, l’EPDM se positionne généralement comme plus accessible que le polyuréthane en coût d’achat initial. Sur les applications à contraintes thermiques et chimiques prononcées, le rapport coût-durée de vie favorise nettement l’EPDM, à condition que le dimensionnement initial respecte les paramètres de tension et d’alignement recommandés par les fabricants.
Polyuréthane et courroies micro-V : quand privilégier compacité et précision de positionnement ?
Le polyuréthane se distingue de l’EPDM par une plage de température de service nettement plus limitée. Si cette restriction exclut d’emblée le polyuréthane pour les applications à forte contrainte thermique, elle devient secondaire pour les transmissions opérant en environnement de température contrôlée, contexte fréquent dans les ateliers de production modernes.
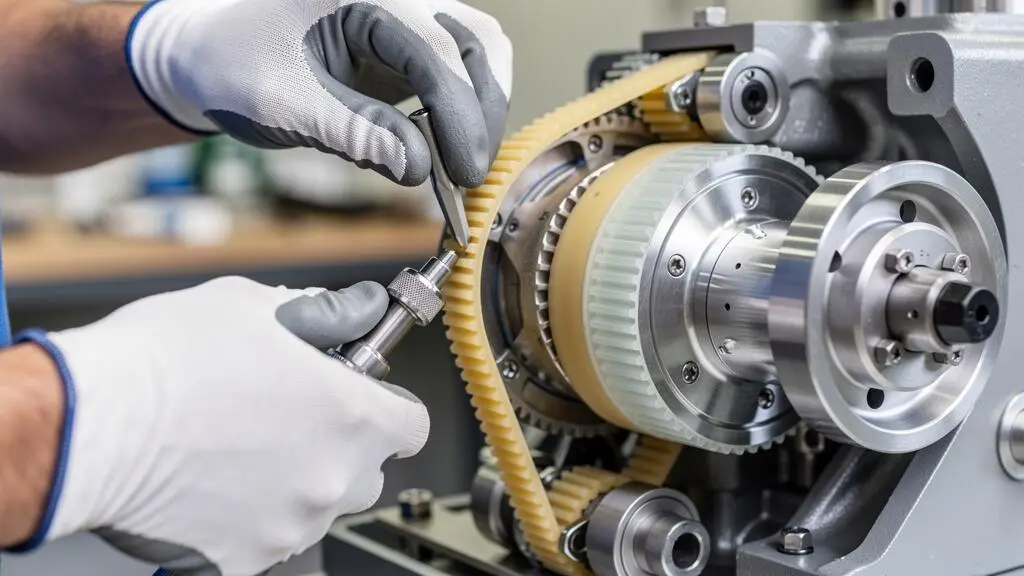
L’atout majeur du polyuréthane réside dans sa faible élongation sous charge et son excellente stabilité dimensionnelle. Cette propriété mécanique se traduit concrètement par un maintien de la précision de positionnement sur les transmissions longues ou fonctionnant à haute vitesse linéaire. Pour les machines-outils à commande numérique, où la tolérance de positionnement d’un axe peut descendre à ±0,1 mm, cette caractéristique devient déterminante.
Élongation sous charge et stabilité dimensionnelle : L’élongation sous charge mesure l’allongement de la courroie lorsqu’elle transmet un effort. Une élongation élevée provoque une variation de la position relative entre les poulies menante et menée, compromettant la précision des systèmes synchronisés. Le polyuréthane, grâce à son module d’élasticité supérieur, limite cet allongement et préserve la stabilité dimensionnelle de la transmission même sous charge variable.
Les applications industrielles typiques du polyuréthane comprennent les machines-outils CNC (tours, fraiseuses) nécessitant une précision de positionnement critique, les automatismes et systèmes robotisés où la répétabilité conditionne la qualité de production, ainsi que les convoyeurs compacts fonctionnant à haute cadence avec des contraintes d’encombrement strict. Dans ces contextes, la capacité du polyuréthane à maintenir sa géométrie sous contrainte justifie son surcoût initial.
Le polyuréthane présente également un niveau sonore réduit par rapport à l’EPDM, conséquence de ses propriétés amortissantes supérieures. Cet avantage secondaire peut néanmoins devenir déterminant pour les installations en environnement de travail réglementé ou les équipements intégrés dans des espaces de production sensibles au bruit.
La résistance à l’abrasion du polyuréthane, généralement supérieure à celle de l’EPDM, prolonge la durée de vie sur les applications intensives avec cycles courts et démarrages fréquents. Cette caractéristique contribue à compenser le différentiel de coût initial lorsque l’analyse porte sur le coût total de possession plutôt que sur le seul prix d’achat.
Le polyuréthane ne constitue donc pas un matériau « meilleur » ou « haut de gamme » par rapport à l’EPDM, mais répond à un cahier des charges radicalement opposé : précision, compacité et vitesse plutôt que robustesse environnementale et résistance thermique.
Les renforts haute résistance : aramide, polyester et transmission de puissance élevée
La distinction fondamentale entre le rôle de l’élastomère et celui des renforts mérite d’être réaffirmée. L’élastomère de surface (EPDM ou polyuréthane) gère le contact avec les poulies et la résistance à l’environnement (température, chimie). Les renforts textiles internes (aramide, polyester, fibre de verre) déterminent la capacité de transmission de puissance, la rigidité et la limitation de l’élongation. Ces deux choix techniques sont séparés et complémentaires.
L’aramide, commercialisé notamment sous la marque Kevlar, offre un module d’élasticité maximal et une élongation minimale sous charge parmi les renforts textiles couramment employés. Selon la documentation Hutchinson, le câblé aramide permet un passage de puissance majoré d’environ 30 % par rapport au câblé polyester à profil de courroie équivalent. Cette capacité de charge supérieure positionne l’aramide sur les applications exigeantes nécessitant une fiabilité maximale.
Le polyester constitue le compromis coût-performance adapté à la majorité des applications industrielles standard. Il représente d’ailleurs le renfort majoritaire sur le marché des courroies Poly-V, offrant une durabilité correcte sans le surcoût inhérent à l’aramide. Pour les transmissions de puissance modérée sur équipements non critiques, le renfort polyester suffit amplement et le surcoût aramide ne se justifie pas économiquement.
La fibre de verre occupe une position intermédiaire en termes de propriétés mécaniques et de coût. Son usage reste toutefois moins répandu que le polyester ou l’aramide dans les courroies Poly-V industrielles, se concentrant sur des applications spécifiques où ses caractéristiques particulières apportent un avantage mesurable.
Le manuel technique Optibelt, diffusé par le portail Eduscol du ministère de l’Éducation nationale à des fins pédagogiques, consacre une section dédiée aux éléments de transmission à construction aramide, distincte des chapitres relatifs aux élastomères. Cette structuration reflète l’importance de considérer séparément ces deux niveaux de décision technique.
- Si la puissance transmise dépasse 30 kW et que l’application est critique pour la production :
Privilégier un renfort aramide pour maximiser la capacité de charge et limiter le risque de rupture sous contrainte élevée.
- Si la puissance se situe entre 5 et 30 kW sur application standard :
Un renfort polyester suffit généralement, offrant un compromis coût-durabilité adapté sans surcoût injustifié.
- Si la puissance reste inférieure à 5 kW sur équipement non critique :
Le renfort polyester standard convient parfaitement, le passage à l’aramide n’apportant pas de bénéfice mesurable justifiant son surcoût.
Il devient ainsi possible de combiner EPDM avec renfort aramide pour une transmission de forte puissance en environnement thermique sévère, ou polyuréthane avec renfort polyester pour une application compacte de précision à puissance modérée. Cette approche matricielle, croisant élastomère et renfort selon les contraintes spécifiques, évite les choix binaires simplistes.
Grille de décision : croiser matériau, application et environnement de travail
L’arbitrage méthodique entre EPDM, polyuréthane et types de renforts nécessite une hiérarchisation explicite des critères de décision. La température de service constitue le filtre de premier niveau : au-delà de 80°C en service continu, l’EPDM s’impose d’emblée, le polyuréthane étant exclu par ses limites thermiques. Entre -20°C et +80°C, les deux matériaux restent candidats, et le choix bascule alors vers le critère de précision.
La précision de positionnement requise intervient comme filtre de second niveau. Lorsque la stabilité dimensionnelle devient critique (machines-outils CNC, automatismes de précision, convoyeurs synchronisés), le polyuréthane prend l’avantage grâce à sa faible élongation sous charge, à condition que la température de service reste compatible. Pour les transmissions où une variation de quelques dixièmes de millimètre reste acceptable, l’EPDM suffit amplement.
La puissance à transmettre et la criticité de l’application définissent le filtre de troisième niveau, orientant cette fois le choix du renfort textile plutôt que de l’élastomère. Les transmissions de forte puissance (au-delà de 30 kW selon les configurations) justifient un renfort aramide pour maximiser la capacité de charge et la durée de vie. Les puissances modérées se satisfont d’un renfort polyester, dont le rapport coût-performance reste optimal sur la majorité des applications industrielles courantes.
Certains cas limites nécessitent des combinaisons spécifiques. Une transmission compacte de haute vitesse avec forte puissance en environnement de température modérée orientera vers du polyuréthane avec renfort aramide. À l’inverse, un compresseur de forte puissance installé en extérieur avec exposition thermique et chimique appellera de l’EPDM avec renfort aramide. Ces croisements illustrent l’intérêt d’une approche matricielle plutôt que linéaire.
Pour naviguer dans la variété des références disponibles et obtenir une aide au choix technique selon une combinaison spécifique de contraintes, le catalogue Dymatec constitue une ressource pratique permettant d’identifier les courroies adaptées aux paramètres précis de l’application concernée.
| Critère | EPDM | Polyuréthane | Renfort aramide vs polyester |
|---|---|---|---|
| Plage température service | -45°C à +120°C (service continu) | Plage restreinte vs EPDM, inadapté >80°C | Indépendant du renfort (propriété élastomère) |
| Résistance chimique/UV | Excellente (huiles, ozone, UV, eau) | Modérée, sensible certains agents | Indépendant du renfort |
| Élongation sous charge | Supérieure au polyuréthane | Minimale, excellente stabilité | Aramide réduit élongation vs polyester |
| Précision positionnement | Modérée, suffisante usage standard | Maximale, critique machines précision | Aramide améliore vs polyester |
| Capacité charge/puissance | Dépend du renfort choisi | Dépend du renfort choisi | Aramide : +30% vs polyester (Hutchinson) |
| Applications typiques | Compresseurs, moteurs thermiques, extérieur | Machines-outils CNC, automatismes, convoyeurs précision | Aramide : forte puissance / Polyester : standard |
| Positionnement coût | Standard, accessible | Supérieur à EPDM | Aramide : surcoût notable vs polyester |
Avant de passer commande, une checklist de validation finale sécurise la décision. Vérifier la plage de température effective de l’environnement de service, en incluant les pics temporaires et non uniquement la température nominale. Confirmer la puissance réellement transmise selon les cycles de fonctionnement réels, et non la puissance moteur maximale. Valider la compatibilité chimique de l’élastomère avec les substances présentes dans l’environnement (huiles, solvants, produits de nettoyage). Contrôler l’encombrement disponible pour s’assurer que le profil de courroie sélectionné s’intègre physiquement dans l’espace contraint.
Pour reprendre le cas concret de machines d’injection plastique fonctionnant entre 60°C et 90°C avec vitesse linéaire élevée et compacité requise, la température de service se situe en zone limite pour le polyuréthane. L’orientation technique penche vers le polyuréthane si une marge de sécurité thermique suffisante peut être garantie (température effective maximale confirmée inférieure à 80°C), avec un renfort adapté au niveau de puissance transmise. Si la température effective approche régulièrement ou dépasse 85°C, la prudence impose de basculer vers l’EPDM malgré une élongation sous charge légèrement supérieure, pour éviter un vieillissement prématuré du polyuréthane.
Points de vigilance avant de choisir votre courroie Poly-V :
- La température de service réelle (incluant les pics) constitue le critère de premier niveau : au-delà de 80°C, l’EPDM s’impose, le polyuréthane étant inadapté aux contraintes thermiques élevées.
- L’élastomère de surface (EPDM ou polyuréthane) et les renforts internes (aramide ou polyester) se choisissent séparément : l’élastomère gère l’environnement, les renforts déterminent la capacité de charge.
- Le polyuréthane n’est pas « meilleur » que l’EPDM mais répond à un cahier des charges opposé : précision dimensionnelle et compacité plutôt que robustesse environnementale.
- Le renfort aramide majore la capacité de transmission d’environ 30 % vs polyester mais implique un surcoût : le justifier selon la puissance réelle et la criticité de l’application.
- Hiérarchiser les critères dans l’ordre : température (filtre 1) → précision requise (filtre 2) → puissance transmise (filtre 3) pour éviter contradictions et surdimensionnement coûteux.
Le choix d’un matériau de courroie Poly-V ne relève donc pas d’une hiérarchie qualitative universelle mais d’une adaptation contextuelle précise aux contraintes réelles de l’application. L’EPDM excelle dans les environnements thermiques et chimiques sévères, le polyuréthane répond aux impératifs de stabilité dimensionnelle des transmissions compactes et précises, tandis que les renforts aramide ou polyester conditionnent la capacité de charge indépendamment de l’élastomère choisi. Croiser méthodiquement température de service, précision requise et puissance transmise permet d’arbitrer techniquement entre ces matériaux avec des critères objectifs, et de justifier la décision finale en comité de direction avec des arguments mesurables plutôt que de subir passivement les préconisations fournisseurs. La prochaine étape consiste à vérifier la température effective maximale de vos équipements, à confirmer la puissance réellement transmise selon vos cycles de fonctionnement, et à évaluer le niveau de précision de positionnement exigé par votre process pour orienter définitivement votre choix matériau.